https://chechilas.com/mashinsazi-padidar

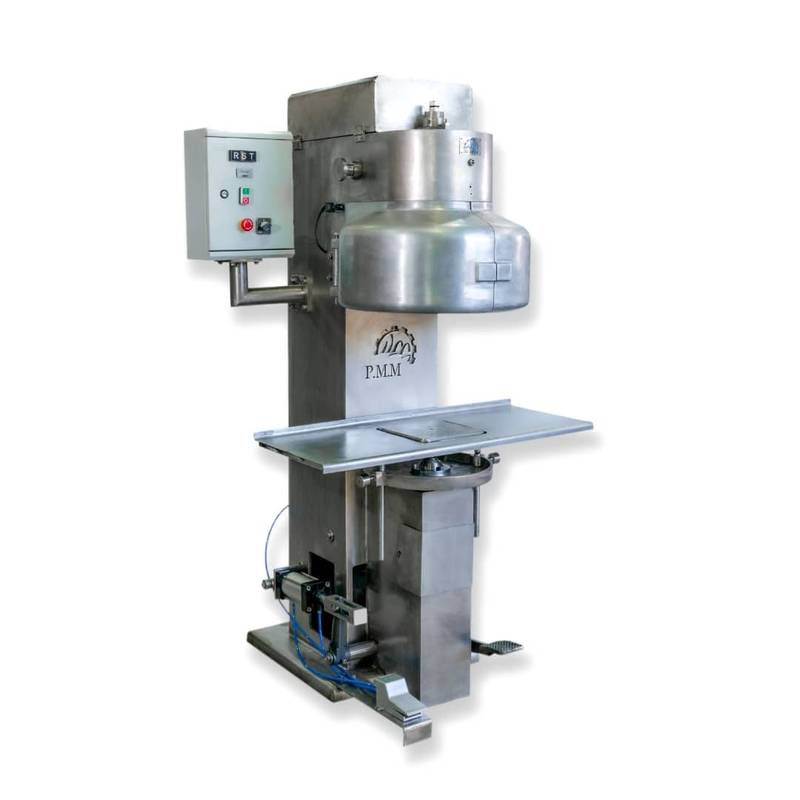
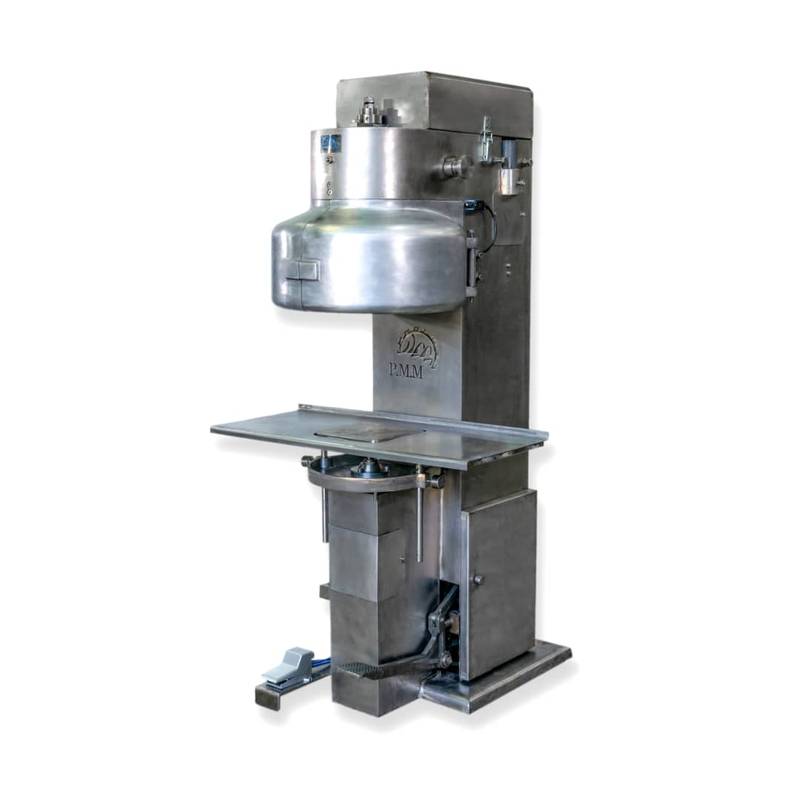
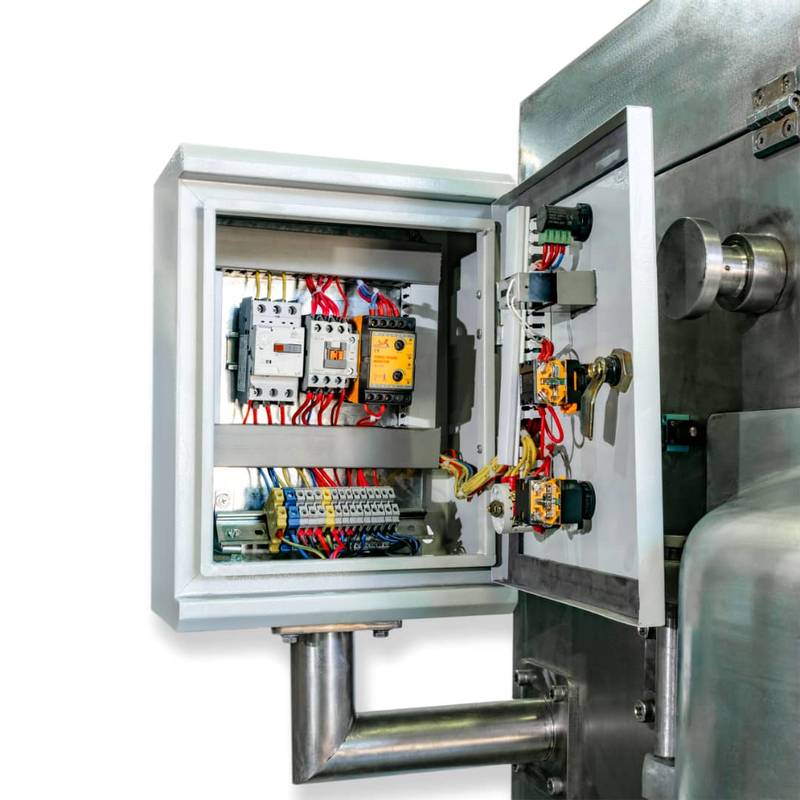
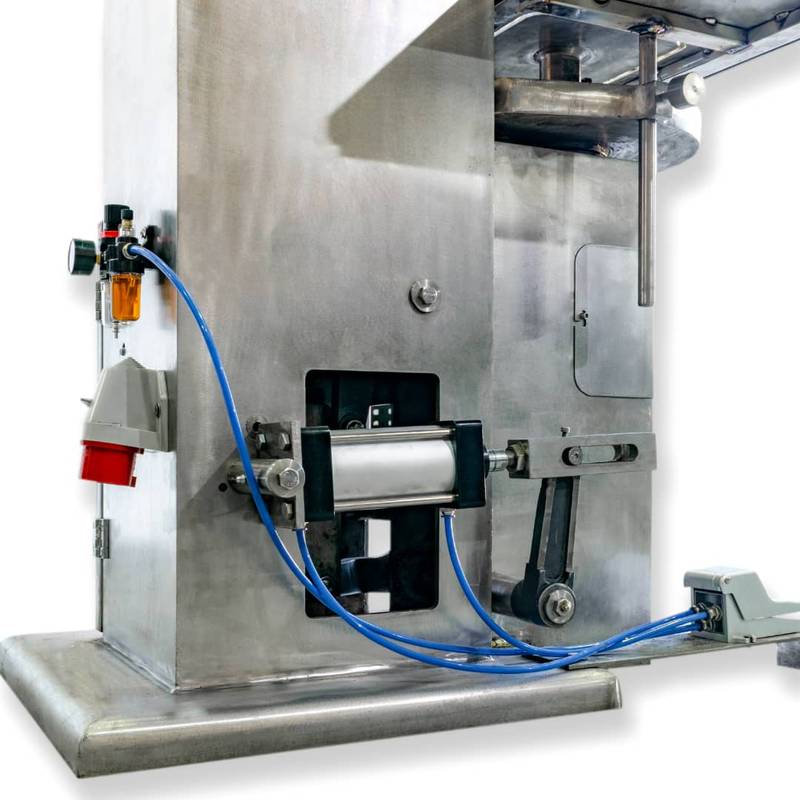
قیمت دستگاه دربند استیل قوطی
مشخصات فنی محصول :
وزن دستگاه : ۸۵۰ کیلوگرم
برق سه فاز
متریال استراکچر ومجموعه قطعات پدال استیل ۳۰۴ نگیر
کاور هاو حفاظ دستگاه از متریال استیل ۳۹۴ نگیر
ظرفیت تولید : ۶۰۰۰ عدد در شیفت ۸ ساعته
قابلیت پرس حلب از سایز ۰/۵ کیلوگرم تا ۱۷ کیلوگرم چهارگوش و گرد
رفع مشکلات دستگاه دربندی قوطی و دستیابی به دوخت ایده آل
چروک قلاب سر را می توان با تنظیم صحیح اصلاح نمود برای این منظور قرقره های عمل دوم را به دیسک نزدیک تر کنید در صورت عدم اصلاح مشکل مذکور قرقره های عمل دوم را تعویض نمایید کوچک تر بودن دیسک نسبت به درب قوطی نیز باعث ایجاد چروک خواهد شد.
ناخنک زدن دوخت
این مشکل بر اثر گیر کردن حرکت چرخشی بلبرینگ قرقره ها لقی بیش از حد بلبرینگ قرقره ها یا برخورد درب انداز دستگاه و کانال های هدایت و انگشتی ها به قوطی و درب ایجاد می شود به علت حساسیت بالای دوخت قسمت های ضربه دیده دوخت نمی شوند و مانند پیک یا بیرون زدگی ظاهر می گردند اگر یک قسمت از کل محیط دچار این حالت شود مربوط به ضربه دیدن قوطی است اما اگر به صورت چند نقطه در محیط باشد مشکل از قرقره های دستگاه است که علاوه بر مسائل فوق دچار فرسودگی شدید نیز شده اند.
گیر کردن قوطی و درب به طبق
این حالت بر اثر فرسودگی شدید دیسک بیش از حد نزدیک بودن قرقره ها یا اختلاف زیاد فاصله عمودي قرقره ها با دیسک به وجود می آید که هر یک به تنهایی باید بررسی و رفع عیب شود بزرگ تر بودن دیسک نسبت به درب نیز می تواند باعث سخت جدا شدن قوطی از دیسک باشد که با ضربه و ایجاد صدا از دیسک جدا می شود.
دوخت ناقص
در این حالت تمامی قسمت های درب و قوطی به طور کامل هم مرکز نشده اند یا درب در قسمتی دچار ضربه خوردگی شده است یا قوطی ها در مسیر حرکت کانال های دستگاه دربندی یا قبل از دربندی در حمل و نقل یا فرآیند تولید به صورت بیضی شده اند و قطر بیضی قوطی و قطر گرد درب نمی توانند کاملا همدیگر را بپوشانند که تمامی این موارد دلایل دوخت ناقص هستند.
جلو یا عقب بودن انگشتی های هدایت درب و ستاره های هدایت قوطی از مرکز پدال ها که باعث کاملا هم مرکز قرار نگرفتن درب روی قوطی یا روی پدال می شود باعث ایجاد دوخت ناقص و در نتیجه ضایعات خواهد شد این قطعات باید توسط افراد کاردان طوری تنظیم شوند که با دید از زاویه 90 درجه ای افقی و مستقیم به درب و قوطی که روی پدال دستگاه قرار می گیرند کاملا با هم هم مرکز باشند در غیر این صورت ستاره های هدایت و انگشتی های هدایت باید تنظیم شوند و در صورت فرسودگی انگشتی ها و شکستگی احتمالی آن تعویض گردد.
چین خوردگی و تا خوردگی
تا خوردگی و برگشتگی قلاب سر در مرحله اول دوخت ایجاد می شود که از دلایل آن گیر پاچ بودن بلبرینگ قرقره ها یا ضربه دیدن درب قوطی را می توان نام برد و چین خوردگی حالتی است بین چروک و تا خوردگی که قلاب سر به طرف پایین خم شده ولی تا نخورده است که بیشتر بر اثر ضربه دیدن قسمتی از درب قبل از دربندی در کانال های انتقال درب ایجاد می شود که تنظیم نامناسب یا فرسودگی تیغه های فیدر درب می تواند از علل آن باشد.
روش کنترل شیب بادامک ها
به دلایل مختلف از جمله گیر پاچ بودن غلطک هایی که از بادامک فرمان می گیرند بادامک ها فرسوده شده و حالت اصلی خود را از دست می دهند که تنها توسط یک کارشناس و با استفاده از ابزارهای دقیق کنترل اجسام دوار می توان وجود اشکال در بادامک ها را تشخیص داد.
روش کنترل پروفیل قرقره های دستگاه های دربندی
اشکالاتی مانند لب پریدگی ناصاف بودن سطح شیار پروفیل قرقره ها یا نواقصی مانند جای بلبرینگ غیر استاندارد قرقره ها را می توان با کنترل ظاهری تشخیص داد اما ابعاد و فرم زوایای شیار پروفیل قرقره ها را نمی توان با چشم غیر مسلح تشخیص داد زیرا شیار داخلی پروفیل قرقره ها از چندین شعاع ترکیبی و عمق و ارتفاع متفاوت تشکیل شده است و برای کنترل آن ابزار کاملی وجود ندارد که باید توسط دستگاهی به نام پروژکتور پروفیل یا دستگاه سایه نگار تست شود ضمن اینکه برای قوطی هایی با قطرهای مختلف و ضخامت ورق های مختلف و همچنین نوع مکانیزم دستگاه های دربندی استانداردهای خاص برای شیار قرقره ها وجود دارد که نقشه های استاندارد توصیه شده را می توان با قرقره های موجود که با دستگاه های سایه نگار با نسبت های 10 تا 100 برابر بزرگ شده تصویر شیار قرقره ها را کنترل کرده و حتی وجود فرسایش غیر استاندارد را شناسایی نمود برای رفع این نقیصه به موارد دیگری مانند تنظیمات نوع قوطی افراد فنی و غیره مشکوک شده و دیرتر نتیجه حاصل شده است.
یک دوخت ایده آل
دوخت خوب دوختی است که دارای طول قلاب های سر و بدنه و همچنین درصد گیری در حدود بالای رنج استاندارد بوده ولی فضای آزاد بین لایه ها و طول دوخت و ضخامت دوخت در حدود پایین رنج استاندارد تنظیم و نگهداری شود و نیاز نیست تمامی فاکتورهای دوخت در حداکثر رنج استاندارد باشد و فاکتورهای یک دوخت خوب باید از یکنواختی برخوردار باشند درصد درگیری کاذب نباشد و علاوه بر مسائل کنترل فاکتورها یک دوخت خوب باید دارای سطحی کاملا صاف و بدون خراش و تیزی باشد حداقل خوردگی بین قرقره ها و درب قوطی باشد خوردگی باعث از بین رفتن لایه قلع یا لاک خارجی ورق می شود که علت اصلی زنگ زدگی ناحیه دوخت محسوب می شود و طبیعی است که هر فرد مصرف کننده محصولات کنسروی هر چند که بهترین محصولات غذایی با بهترین کیفیت داخل قوطی باشد با مشاهده قوطی های زنگ زده و ظاهری ناخوشایند در مصرف مواد داخل قوطی از خود تمایل چندانی نشان نخواهد داد برای همین منظور شرکت های سازنده دستگاه های دربندی و صنایع قوطی سازی بالاترین تکنیک خود را در تهیه آلیاژ مواد اولیه ساخت دیسک و قرقره ها به کار می برند.
به طوری که علاوه بر استنلس استیل بودن فولادهای قرقره ها و دیسک ها که در برابر اسید ها و آب و آب نمک مقاوم هستند از درجه سختی بالایی نیز برخوردار هستند این امر علاوه بر صیقلی نمودن سطح دوخت موجب افزایش چندین برابر طول عمر قطعات استنلس استیل دستگاه دربندی در مقایسه با سایر آلیاژها خواهد شد.

پرداخت امن تومن
ضامن امنیت معامله شما
تومن چیست؟
در پرداخت امن تومن، مبلغ پرداختی نزد تومن به امانت باقی میماند و پس از ارسال کالا و تایید کالا، مبلغ به حساب فروشنده واریز میشود.
توجه: با توجه به نوسان قیمت لطفاً قبل از پرداخت، موجودی محصول و هزینههای جانبی را
از فروشنده استعلام
نمایید.


ماشین سازی پدیدار در تهران
تهران -
شهریار
آقای پدیدار
آدرس
تهران,
شهریار, وحیدیه ، شفیع آباد ،بلوارخامنه ای ،روبه روی آرامگاه ،پلاک ۶۹ ،ماشین سازی پدیدار
راه های ارتباطی


 دیگر آگهی های این فروشگاه
محصولات مشابه


پرداخت امن
پرداخت امن
پرداخت امن
پرداخت امن
پرداخت امن